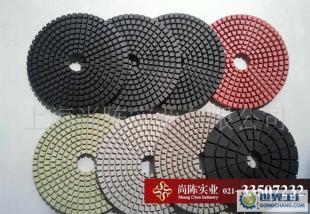
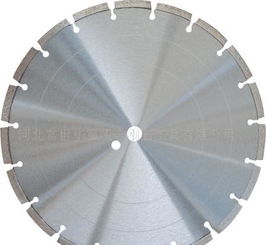
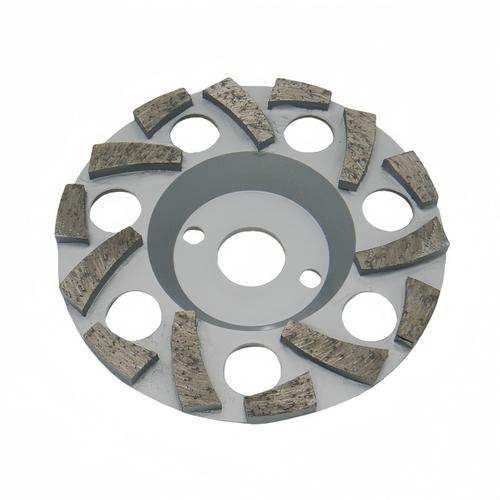
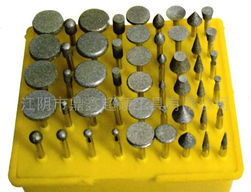
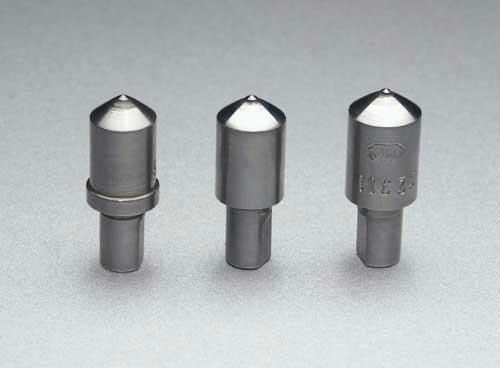
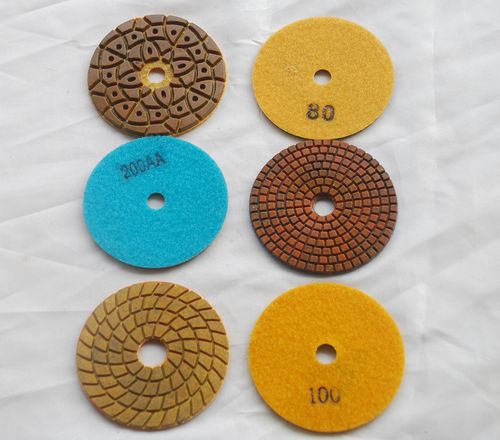
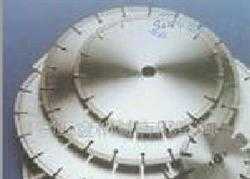
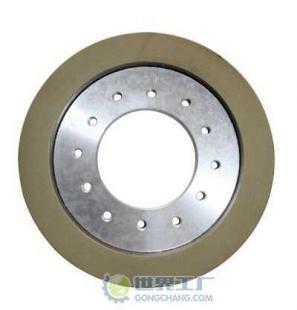
在五金工具与工业耗材的庞大市场中,金刚石工具始终占据着高精度、高效率加工领域的核心位置。其中,干磨轮、金刚石树脂砂轮、树脂砂轮及树脂磨轮等产品,凭借其独特的磨削性能,被广泛应用于硬质合金、玻璃、陶瓷、石材以及各类金属的加工之中。对于采购商、加工厂以及一线技术人员而言,了解这些工具的区别、适用场景及选型要点,是提升加工质量与降低综合成本的关键。\n\n一、金刚石树脂砂轮:硬脆材料磨削的利器\n\n金刚石树脂砂轮是以金刚石微粉为磨料、树脂结合剂为基体的一类磨具。金刚石的超高硬度使其能够轻松应对硬质合金、光学玻璃、陶瓷、半导体材料等难加工材料,而树脂结合剂则赋予砂轮良好的弹性和抛光性能。与传统刚玉或碳化硅砂轮相比,金刚石树脂砂轮在磨削硬质合金刀具、刃磨PCD/PCBN刀片、加工玻璃边缘与倒角时,表现出更低的磨削热、更少的工件烧伤以及更长的使用寿命。\n\n根据结合剂不同,金刚石砂轮可分为树脂结合剂、金属结合剂、陶瓷结合剂和电镀等类型。树脂结合剂金刚石砂轮的优势在于:磨削力小、磨削温度低、自锐性好,特别适合精磨和抛光工序。在干磨条件下,树脂结合剂在一定程度上能够承受瞬时高温,但仍需注意冷却与排屑,防止树脂因过热而失效。\n\n二、干磨轮与树脂磨轮:名称之间的实际区别\n\n在很多五金工具与磨料磨具的采购场景中,“干磨轮”与“树脂磨轮”常被混用,但从专业角度该名称更强调使用工况——即在不加水冷却的条件下进行磨削。干磨轮通常采用树脂结合剂,配合金刚石或立方氮化硼磨料,通过优化气孔率和结合剂配方,提升散热能力与容屑空间,以适应干式磨削带来的高温挑战。\n\n不过,“干磨”并不等于完全无需冷却。在实际加工反馈中,干磨轮更适合低速、轻负荷、间歇性的磨削作业,比如现场施工中对混凝土、石材的打磨,或对刀具的现场修复。若连续高负荷干磨,仍可能造成树脂碳化、磨料脱落或工件表面烧伤。因此,选用树脂磨轮时,需结合设备转速、进给量、工件材质与散热条件综合判定。\n\n明确选择哪种砂轮主要受以下几个参数影响:\n\n- 工件材质:硬质合金、玻璃、陶瓷适合金刚石树脂砂轮;普通钢件淬火后更适合CBN树脂砂轮。国标(GB/T 23539)对超硬磨料磨具代号有明确规范:金刚石代号为D,立方氮化硼代号为B;树脂结合剂通常以B为标记区分。如标注“1A1R”代表一种常见平行带弧砂轮形状。\n- 磨削方式:平面磨、外圆磨、内圆磨、切割与开槽不同,对应不同形状的砂轮(平形、碗形、碟形、切割片);如D1A1R为无芯磨常用型号名称结构规则。\n- 粒度与浓度:粗磨选粗粒度(80/100目以粗)、高浓度;精磨选细粒度(230/270目以细)、低浓度。\n- 硬度与结合剂:树脂结合剂砂轮因富有弹性用于抛光与精磨,金属结合剂则适用粗磨及成形磨,自锐性数据不好读取情况下优先考虑原厂德国、日本品牌报表对比磨耗比可得最佳经济周转批量核算效果。\n即使材质理想、设备高精仍有超过30%影响实际效果,因为没有万用砂轮还需结合师傅参数实操检验最终合格率才对路。\n三、采购渠道与世界工厂网平台的选择价值\n 现阶段国内超硬材料磨具供应资源非常充分... ...
金刚石树脂砂轮与干磨轮 从材料特性到五金工具采购指南
更新时间:2026-09-21 00:48:35
如若转载,请注明出处:http://www.clfjdkj.com/product/57.html
PRODUCT
产品列表